Sản xuất hiện đại ngày càng đề cao tính tự động hóa và độ chính xác, vì vậy cảm biến màu sắc đang trở thành một thiết bị quan trọng trong nhiều dây chuyền công nghiệp. Thiết bị này giúp nhận diện, phân loại và kiểm tra màu sắc của sản phẩm một cách nhanh chóng, ổn định và hạn chế tối đa sai sót do con người gây ra. Từ ngành thực phẩm, dược phẩm đến điện tử, bao bì hay dệt may, cảm biến màu sắc được ứng dụng rộng rãi nhằm nâng cao chất lượng sản phẩm và tối ưu hiệu suất vận hành. Vậy cảm biến màu sắc trong công nghiệp là gì, hoạt động ra sao và được ứng dụng như thế nào trong thực tế? Hãy cùng Robotic Nguyên Hạnh tìm hiểu chi tiết trong bài viết dưới đây.
Cảm biến màu sắc trong công nghiệp là gì?
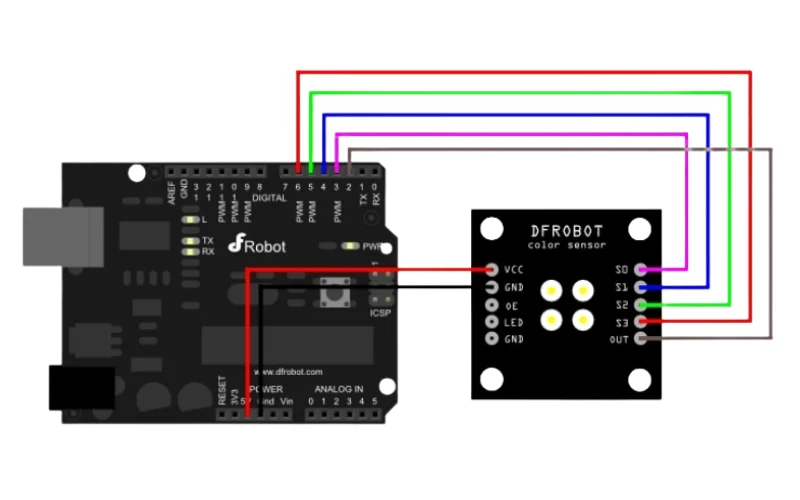
Định nghĩa cảm biến màu sắc
Cảm biến màu sắc trong công nghiệp là thiết bị dùng để nhận diện, phân biệt và kiểm tra màu sắc của vật thể trong quá trình sản xuất tự động. Thiết bị này hoạt động bằng cách phát ra nguồn sáng lên bề mặt sản phẩm, sau đó thu nhận ánh sáng phản xạ để phân tích màu sắc dựa trên các bước sóng ánh sáng khác nhau.
Thông qua khả năng nhận biết màu với độ chính xác cao, cảm biến màu sắc giúp hệ thống máy móc tự động phát hiện sự khác biệt về màu sắc giữa các sản phẩm, từ đó hỗ trợ kiểm tra chất lượng, phân loại sản phẩm hoặc điều khiển dây chuyền sản xuất.
Trong môi trường công nghiệp hiện đại, cảm biến màu không chỉ đơn thuần nhận diện các màu cơ bản mà còn có thể phân biệt nhiều sắc độ khác nhau, đáp ứng yêu cầu kiểm tra khắt khe trong các ngành sản xuất tốc độ cao.
Cấu tạo cơ bản của cảm biến màu sắc
Một cảm biến màu sắc công nghiệp thường bao gồm các bộ phận chính sau:
Bộ phát ánh sáng
Đây là thành phần tạo ra nguồn sáng chiếu lên bề mặt vật thể cần kiểm tra. Nguồn sáng thường sử dụng LED trắng hoặc LED RGB để đảm bảo khả năng nhận diện màu sắc chính xác.
Bộ thu ánh sáng
Sau khi ánh sáng chiếu lên vật thể, phần ánh sáng phản xạ sẽ được bộ thu tiếp nhận. Cường độ và bước sóng ánh sáng phản xạ sẽ thay đổi tùy theo màu sắc của vật thể.
Bộ xử lý tín hiệu
Bộ xử lý có nhiệm vụ phân tích dữ liệu ánh sáng thu được để xác định màu sắc tương ứng. Hệ thống sẽ so sánh dữ liệu với các giá trị màu đã được cài đặt trước để đưa ra kết quả nhận diện.
Ngõ ra tín hiệu điều khiển
Sau khi xác định màu sắc, cảm biến sẽ xuất tín hiệu điều khiển đến PLC, robot hoặc các thiết bị tự động khác để thực hiện thao tác như phân loại, loại bỏ sản phẩm lỗi hoặc điều khiển cơ cấu máy móc.
Nguyên lý hoạt động của cảm biến màu sắc
Nguyên lý hoạt động của cảm biến màu sắc dựa trên quá trình phát và phân tích ánh sáng phản xạ từ bề mặt vật thể.
Quá trình này thường diễn ra theo các bước sau:
Bước 1: Phát ánh sáng lên vật thể
Cảm biến sử dụng nguồn sáng tích hợp để chiếu trực tiếp lên bề mặt sản phẩm cần kiểm tra.
Bước 2: Thu nhận ánh sáng phản xạ
Mỗi màu sắc sẽ phản xạ ánh sáng theo cường độ và bước sóng khác nhau. Bộ thu ánh sáng sẽ ghi nhận tín hiệu phản xạ này.
Bước 3: Phân tích dữ liệu màu
Bộ xử lý bên trong cảm biến sẽ phân tích tín hiệu theo hệ màu RGB hoặc các giá trị cường độ ánh sáng để xác định màu sắc chính xác của vật thể.
Bước 4: Xuất tín hiệu điều khiển
Sau khi xác định màu phù hợp hoặc phát hiện sai lệch màu, cảm biến sẽ gửi tín hiệu đến hệ thống điều khiển để thực hiện hành động tương ứng như:
- Phân loại sản phẩm theo màu
- Dừng dây chuyền khi phát hiện lỗi
- Điều khiển robot gắp sản phẩm
- Kiểm tra chất lượng bao bì hoặc nhãn mác
Nhờ khả năng xử lý nhanh và độ chính xác cao, cảm biến màu sắc giúp doanh nghiệp nâng cao hiệu quả kiểm soát chất lượng và tối ưu hóa quy trình sản xuất tự động.
Đặc điểm nổi bật của cảm biến màu sắc công nghiệp
Cảm biến màu sắc công nghiệp ngày càng được ứng dụng rộng rãi trong các dây chuyền sản xuất tự động nhờ khả năng nhận diện màu nhanh chóng, chính xác và ổn định. So với phương pháp kiểm tra thủ công, thiết bị này giúp doanh nghiệp tối ưu hiệu suất vận hành, giảm sai sót và nâng cao chất lượng sản phẩm đầu ra.
Dưới đây là những đặc điểm nổi bật giúp cảm biến màu sắc trở thành giải pháp quan trọng trong ngành công nghiệp hiện đại.
Độ chính xác cao trong nhận diện màu sắc
Một trong những ưu điểm nổi bật nhất của cảm biến màu sắc là khả năng phân biệt màu với độ chính xác cao, kể cả những màu có sắc độ gần giống nhau.
Thiết bị có thể:
- Nhận diện màu sắc ổn định trên dây chuyền tốc độ cao
- Phân biệt các mức độ màu khác nhau
- Phát hiện sai lệch màu trên sản phẩm
- Đảm bảo tính đồng nhất trong sản xuất hàng loạt
Đây là yếu tố đặc biệt quan trọng trong các ngành yêu cầu kiểm soát màu nghiêm ngặt như:
- In ấn
- Bao bì
- Dệt may
- Điện tử
- Thực phẩm
Nhờ độ chính xác cao, doanh nghiệp có thể giảm tỷ lệ hàng lỗi và nâng cao chất lượng sản phẩm đầu ra.
Tốc độ phản hồi nhanh
Cảm biến màu công nghiệp được thiết kế để hoạt động liên tục với tốc độ xử lý rất nhanh, phù hợp với các dây chuyền sản xuất tự động hiện đại.
Khả năng xử lý tốc độ cao
- Nhận diện màu trong thời gian cực ngắn
- Hoạt động ổn định trên băng tải tốc độ cao
- Đáp ứng yêu cầu sản xuất liên tục 24/7
Lợi ích trong sản xuất
- Tăng năng suất vận hành
- Giảm thời gian kiểm tra sản phẩm
- Hạn chế tình trạng tắc nghẽn dây chuyền
Tốc độ phản hồi nhanh giúp hệ thống tự động hóa hoạt động hiệu quả hơn, đặc biệt trong các nhà máy sản xuất quy mô lớn.
Hoạt động tự động và ổn định
Cảm biến màu sắc có khả năng vận hành tự động mà không cần nhiều sự can thiệp của con người. Thiết bị có thể làm việc liên tục trong môi trường công nghiệp khắc nghiệt với độ ổn định cao.
Đặc điểm nổi bật
- Hoạt động bền bỉ trong thời gian dài
- Ít bị ảnh hưởng bởi rung động hoặc bụi bẩn
- Giảm phụ thuộc vào thao tác thủ công
- Hạn chế lỗi do con người gây ra
Ý nghĩa thực tế
Việc tự động hóa quá trình nhận diện màu giúp doanh nghiệp:
- Tiết kiệm chi phí nhân công
- Giảm sai sót trong kiểm tra chất lượng
- Tăng tính nhất quán trong sản xuất
Đây là giải pháp hiệu quả cho các dây chuyền yêu cầu độ chính xác và tính ổn định cao.
Dễ tích hợp với hệ thống tự động hóa
Một ưu điểm quan trọng khác của cảm biến màu công nghiệp là khả năng kết nối linh hoạt với nhiều thiết bị và hệ thống điều khiển khác nhau.
Khả năng kết nối
Cảm biến có thể tích hợp với:
- PLC công nghiệp
- Robot tự động
- Băng tải thông minh
- Hệ thống SCADA
- HMI điều khiển
Lợi ích khi tích hợp
- Đồng bộ dữ liệu trên toàn hệ thống
- Điều khiển tự động theo màu sắc sản phẩm
- Tăng tính linh hoạt cho dây chuyền sản xuất
Nhờ khả năng tích hợp mạnh mẽ, cảm biến màu sắc trở thành một phần quan trọng trong mô hình nhà máy thông minh và sản xuất theo tiêu chuẩn Industry 4.0.
Thiết kế nhỏ gọn, linh hoạt
Nhiều dòng cảm biến màu hiện nay được thiết kế nhỏ gọn, giúp dễ dàng lắp đặt trong các không gian hẹp hoặc trên các hệ thống robot tự động.
Ưu điểm thiết kế
- Tiết kiệm không gian lắp đặt
- Dễ bảo trì và thay thế
- Linh hoạt trong nhiều vị trí ứng dụng
Ứng dụng phù hợp
- Robot công nghiệp
- Dây chuyền mini tự động
- Máy đóng gói tốc độ cao
- Hệ thống kiểm tra linh kiện điện tử
Thiết kế tối ưu giúp cảm biến dễ dàng đáp ứng nhiều nhu cầu sản xuất khác nhau.
Khả năng hoạt động trong nhiều môi trường công nghiệp
Các dòng cảm biến màu công nghiệp hiện đại thường được trang bị khả năng chống bụi, chống nước và chịu nhiệt tốt để phù hợp với môi trường sản xuất thực tế.
Một số tiêu chuẩn phổ biến
- Chống bụi và chống nước IP65/IP67
- Chịu rung động và va đập
- Hoạt động trong môi trường nhiệt độ cao
Ứng dụng thực tế
- Nhà máy thực phẩm
- Xưởng cơ khí
- Nhà máy điện tử
- Dây chuyền sản xuất ngoài trời
Điều này giúp cảm biến duy trì độ chính xác và tuổi thọ ổn định trong quá trình vận hành lâu dài.
Nhờ sở hữu nhiều ưu điểm về độ chính xác, tốc độ xử lý và khả năng tự động hóa, cảm biến màu sắc đang trở thành thiết bị không thể thiếu trong các dây chuyền sản xuất hiện đại. Việc ứng dụng đúng loại cảm biến phù hợp sẽ giúp doanh nghiệp nâng cao hiệu quả kiểm soát chất lượng và tối ưu năng suất vận hành.
Các loại cảm biến màu sắc phổ biến hiện nay
Hiện nay, cảm biến màu sắc trong công nghiệp được phát triển với nhiều công nghệ và tính năng khác nhau nhằm đáp ứng đa dạng nhu cầu sản xuất. Tùy theo độ chính xác, tốc độ xử lý và môi trường làm việc, doanh nghiệp có thể lựa chọn loại cảm biến phù hợp với từng ứng dụng cụ thể.
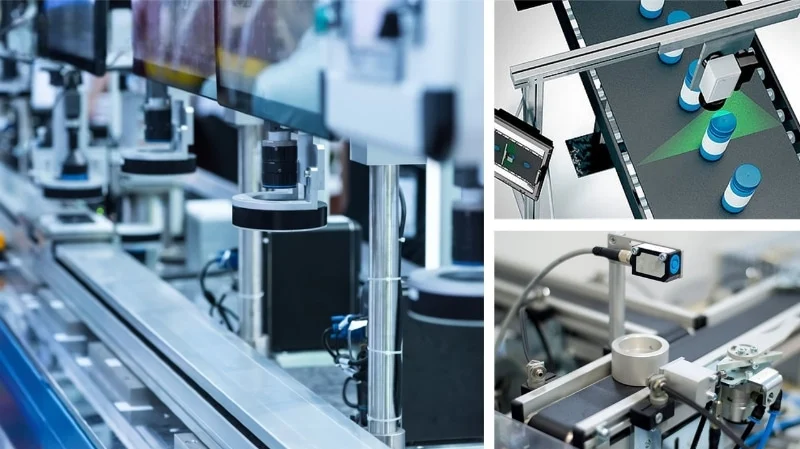
Dưới đây là các loại cảm biến màu sắc phổ biến được sử dụng rộng rãi trong các nhà máy và dây chuyền tự động hóa hiện nay.
Cảm biến nhận diện màu RGB
Cảm biến màu RGB là loại phổ biến nhất hiện nay, hoạt động dựa trên nguyên lý phân tích ba màu cơ bản gồm Red (đỏ), Green (xanh lá) và Blue (xanh dương). Thiết bị sẽ đo cường độ phản xạ của từng màu để xác định chính xác màu sắc của vật thể.
Đặc điểm nổi bật
- Độ chính xác cao trong nhận diện màu
- Có thể lưu nhiều mẫu màu khác nhau
- Tốc độ xử lý nhanh
- Dễ tích hợp vào dây chuyền tự động
Ứng dụng thực tế
- Phân loại sản phẩm theo màu sắc
- Kiểm tra màu bao bì
- Nhận diện nắp chai, nhãn mác
- Kiểm tra linh kiện điện tử
Loại cảm biến này thường được sử dụng trong ngành thực phẩm, điện tử, nhựa và đóng gói tự động.
Cảm biến tương phản màu
Cảm biến tương phản màu được thiết kế để phát hiện sự khác biệt giữa các vùng màu sắc hoặc độ tương phản trên bề mặt vật thể. Thay vì phân tích chi tiết màu sắc, thiết bị tập trung vào việc nhận biết sự thay đổi màu để xác định vị trí hoặc dấu hiệu đặc biệt.
Đặc điểm nổi bật
- Tốc độ phản hồi rất nhanh
- Hoạt động hiệu quả trên dây chuyền tốc độ cao
- Nhận diện tốt các dấu màu hoặc điểm đánh dấu
Ứng dụng thực tế
- Kiểm tra dấu in trên bao bì
- Xác định vị trí cắt trong ngành in
- Điều khiển máy đóng gói tự động
- Nhận diện tem nhãn sản phẩm
Cảm biến tương phản màu thường xuất hiện trong ngành in ấn, bao bì và sản xuất giấy.
Cảm biến màu sợi quang
Cảm biến màu sợi quang sử dụng đầu dò sợi quang để truyền và thu ánh sáng, giúp cảm biến có thể hoạt động trong những không gian nhỏ hẹp hoặc môi trường khó tiếp cận.
Đặc điểm nổi bật
- Kích thước đầu dò nhỏ gọn
- Dễ lắp đặt trong không gian hẹp
- Khả năng chống nhiễu tốt
- Độ ổn định cao
Ứng dụng thực tế
- Kiểm tra chi tiết linh kiện nhỏ
- Nhận diện màu trong thiết bị điện tử
- Ứng dụng trong robot công nghiệp
- Kiểm tra sản phẩm có kích thước nhỏ
Loại cảm biến này phù hợp với các ngành yêu cầu độ chính xác cao như điện tử, cơ khí chính xác và tự động hóa robot.
Cảm biến màu tích hợp camera vision
Đây là dòng cảm biến hiện đại kết hợp giữa cảm biến màu và hệ thống camera công nghiệp (Machine Vision). Thiết bị không chỉ nhận diện màu sắc mà còn có khả năng phân tích hình dạng, kích thước và vị trí vật thể.
Đặc điểm nổi bật
- Khả năng nhận diện màu phức tạp
- Phân tích hình ảnh thông minh
- Độ chính xác rất cao
- Hỗ trợ kiểm tra chất lượng tự động
Ứng dụng thực tế
- Kiểm tra lỗi sản phẩm
- Phân loại sản phẩm đa màu sắc
- Kiểm tra chất lượng in ấn
- Robot nhận diện vật thể thông minh
Hệ thống này thường được ứng dụng trong các nhà máy sản xuất hiện đại theo mô hình Smart Factory hoặc Industry 4.0.
Cảm biến màu đa điểm và cảm biến màu thông minh
Ngoài các dòng cơ bản, hiện nay còn có các loại cảm biến màu thông minh với khả năng:
- Nhận diện nhiều màu cùng lúc
- Tự động học màu mới
- Kết nối IoT và hệ thống dữ liệu
- Phân tích màu bằng AI
Ưu điểm
- Tăng độ linh hoạt trong sản xuất
- Giảm thời gian cài đặt
- Phù hợp với dây chuyền tự động hiện đại
Ứng dụng
- Nhà máy thông minh
- Robot AI
- Dây chuyền kiểm tra chất lượng cao cấp
Đây được xem là xu hướng phát triển mới của công nghệ cảm biến màu sắc trong công nghiệp hiện đại.
Xem thêm: Các loại cảm biến trong công nghiệp sản xuất hiện đại
Ứng dụng của cảm biến màu sắc trong công nghiệp
Cảm biến màu sắc hiện được ứng dụng rộng rãi trong nhiều lĩnh vực sản xuất nhờ khả năng nhận diện màu nhanh, chính xác và hoạt động ổn định trên dây chuyền tự động. Thiết bị này không chỉ hỗ trợ kiểm tra chất lượng sản phẩm mà còn giúp tối ưu quy trình vận hành, giảm sai sót và nâng cao năng suất sản xuất.
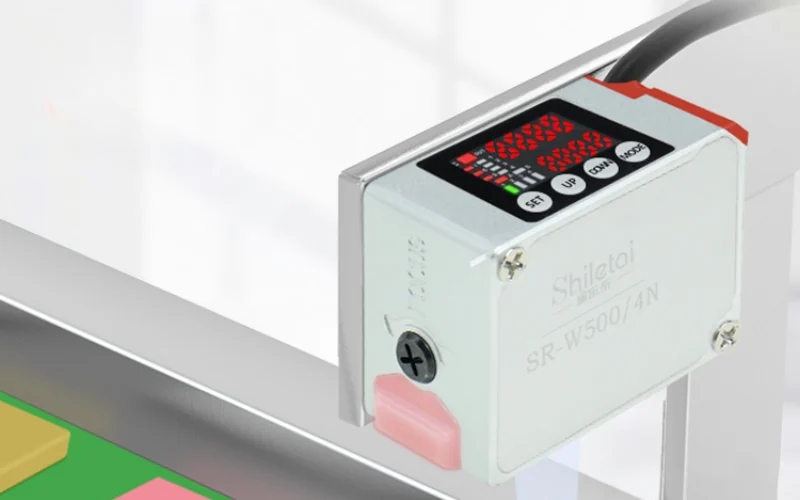
Dưới đây là những ứng dụng phổ biến của cảm biến màu sắc trong công nghiệp hiện nay.
Ứng dụng trong ngành thực phẩm và đồ uống
Ngành thực phẩm là lĩnh vực yêu cầu kiểm soát chất lượng nghiêm ngặt, đặc biệt về màu sắc sản phẩm và bao bì. Cảm biến màu giúp hệ thống tự động nhận diện sản phẩm đạt chuẩn và loại bỏ các sản phẩm lỗi.
Các ứng dụng phổ biến
- Phân loại sản phẩm theo màu sắc
- Kiểm tra màu sắc thực phẩm
- Nhận diện nắp chai, tem nhãn
- Kiểm tra bao bì in đúng màu
Ví dụ thực tế
- Phân loại trái cây chín – chưa chín
- Kiểm tra màu nước giải khát
- Xác định vị trí nhãn trên chai
- Phân loại viên kẹo theo màu
Nhờ sử dụng cảm biến màu, doanh nghiệp có thể tăng tốc độ kiểm tra và đảm bảo tính đồng nhất của sản phẩm trước khi xuất xưởng.
Ứng dụng trong ngành in ấn và bao bì
Trong ngành in ấn, độ chính xác màu sắc ảnh hưởng trực tiếp đến chất lượng thành phẩm và hình ảnh thương hiệu. Cảm biến màu giúp phát hiện sai lệch màu hoặc lỗi in trong quá trình sản xuất.
Ứng dụng cụ thể
- Kiểm tra màu mực in
- Phát hiện lỗi lệch màu
- Nhận diện dấu màu trên bao bì
- Điều khiển vị trí cắt và đóng gói
Lợi ích
- Giảm tỷ lệ lỗi in
- Đảm bảo màu sắc đồng nhất
- Tăng tốc độ sản xuất bao bì
- Hạn chế lãng phí nguyên vật liệu
Cảm biến màu thường được tích hợp trực tiếp trên máy in công nghiệp hoặc dây chuyền đóng gói tự động.
Ứng dụng trong ngành điện tử
Ngành điện tử yêu cầu độ chính xác rất cao trong quá trình lắp ráp linh kiện và kiểm tra dây dẫn. Cảm biến màu giúp nhận diện đúng linh kiện hoặc dây điện theo màu quy định.
Các ứng dụng phổ biến
- Phân loại linh kiện điện tử
- Kiểm tra màu dây điện
- Xác định vị trí linh kiện trên bo mạch
- Kiểm tra tem nhãn điện tử
Ý nghĩa thực tế
- Giảm nhầm lẫn khi lắp ráp
- Tăng độ chính xác trong sản xuất
- Hạn chế lỗi kỹ thuật sản phẩm
Đây là giải pháp quan trọng trong các nhà máy sản xuất thiết bị điện tử tự động hóa cao.
Ứng dụng trong ngành dệt may
Trong lĩnh vực dệt may, việc đảm bảo màu sắc đồng nhất giữa các lô sản phẩm là yếu tố rất quan trọng. Cảm biến màu giúp kiểm tra và kiểm soát chất lượng màu vải hiệu quả hơn.
Ứng dụng thực tế
- Kiểm tra màu vải
- Phân loại sợi theo màu
- Kiểm tra lỗi nhuộm
- Đồng bộ màu giữa các sản phẩm
Lợi ích
- Giảm sai lệch màu sắc
- Tăng chất lượng thành phẩm
- Hạn chế hàng lỗi trong sản xuất
Cảm biến màu giúp doanh nghiệp đáp ứng các tiêu chuẩn chất lượng cao trong ngành thời trang và xuất khẩu may mặc.
Ứng dụng trong hệ thống robot và tự động hóa
Trong các hệ thống robot công nghiệp, cảm biến màu đóng vai trò quan trọng trong việc giúp robot nhận diện và xử lý vật thể tự động.
Ứng dụng phổ biến
- Robot phân loại sản phẩm theo màu
- Điều hướng robot tự động
- Gắp và sắp xếp sản phẩm
- Kiểm tra chất lượng trên dây chuyền
Ví dụ thực tế
- Robot phân loại hộp màu khác nhau
- Hệ thống băng tải tự động theo màu sản phẩm
- Robot pick and place nhận diện vật thể
Nhờ tích hợp cảm biến màu, robot có thể hoạt động chính xác và linh hoạt hơn trong môi trường sản xuất hiện đại.
Ứng dụng trong ngành nhựa và bao bì nhựa
Trong sản xuất nhựa, màu sắc là yếu tố quan trọng để đảm bảo tính thẩm mỹ và nhận diện thương hiệu. Cảm biến màu giúp kiểm tra độ đồng đều màu của sản phẩm nhựa.
Các ứng dụng chính
- Kiểm tra màu chai nhựa
- Phân loại sản phẩm theo màu
- Phát hiện lỗi pha màu
- Kiểm soát chất lượng hạt nhựa
Lợi ích
- Giảm sản phẩm lỗi
- Tăng tính ổn định màu sắc
- Tối ưu quy trình kiểm tra chất lượng
Đây là giải pháp phổ biến trong ngành sản xuất bao bì và sản phẩm nhựa tiêu dùng.
Ứng dụng trong hệ thống phân loại sản phẩm tự động
Cảm biến màu được sử dụng rộng rãi trong các dây chuyền phân loại sản phẩm tự động nhờ khả năng xử lý nhanh và độ chính xác cao.
Nguyên lý hoạt động
Hệ thống sẽ:
- Nhận diện màu sản phẩm
- Phân tích dữ liệu màu
- Kích hoạt cơ cấu phân loại tương ứng
Ứng dụng thực tế
- Phân loại nông sản
- Phân loại linh kiện
- Phân loại hàng hóa đóng gói
- Phân loại sản phẩm tái chế
Giải pháp này giúp doanh nghiệp:
- Tăng tốc độ phân loại
- Giảm chi phí nhân công
- Nâng cao hiệu quả sản xuất
Với khả năng nhận diện màu nhanh chóng và chính xác, cảm biến màu sắc đang trở thành thiết bị quan trọng trong nhiều ngành công nghiệp hiện đại. Việc ứng dụng đúng giải pháp cảm biến không chỉ giúp nâng cao chất lượng sản phẩm mà còn góp phần tối ưu hóa toàn bộ quy trình sản xuất tự động.
Các thương hiệu cảm biến màu sắc phổ biến
Hiện nay, trên thị trường có nhiều thương hiệu cung cấp cảm biến màu sắc công nghiệp với đa dạng mẫu mã, công nghệ và mức giá khác nhau. Mỗi hãng đều có những thế mạnh riêng về độ chính xác, tốc độ xử lý, khả năng tích hợp và độ bền trong môi trường công nghiệp.
Việc lựa chọn thương hiệu phù hợp không chỉ giúp hệ thống hoạt động ổn định mà còn đảm bảo hiệu quả đầu tư lâu dài cho doanh nghiệp.
Dưới đây là những thương hiệu cảm biến màu sắc phổ biến và được sử dụng rộng rãi trong các nhà máy hiện nay.
Omron
Omron là một trong những thương hiệu tự động hóa công nghiệp nổi tiếng đến từ Nhật Bản. Các dòng cảm biến màu của Omron được đánh giá cao nhờ độ ổn định, khả năng xử lý nhanh và dễ tích hợp với hệ thống PLC.
Đặc điểm nổi bật
- Độ chính xác cao
- Khả năng nhận diện màu ổn định
- Thiết kế nhỏ gọn
- Hoạt động bền bỉ trong môi trường công nghiệp
Ứng dụng phổ biến
- Dây chuyền đóng gói
- Kiểm tra bao bì
- Phân loại sản phẩm
- Robot tự động
Omron phù hợp với nhiều quy mô nhà máy từ vừa đến lớn.
Keyence
Keyence là thương hiệu nổi tiếng trong lĩnh vực cảm biến và thiết bị tự động hóa công nghiệp. Hãng sở hữu nhiều dòng cảm biến màu có độ chính xác rất cao, tích hợp công nghệ xử lý hiện đại.
Ưu điểm nổi bật
- Nhận diện màu cực kỳ chính xác
- Tốc độ phản hồi nhanh
- Hỗ trợ nhiều chế độ cài đặt
- Tích hợp công nghệ xử lý thông minh
Ứng dụng thực tế
- Ngành điện tử
- In ấn chất lượng cao
- Kiểm tra linh kiện
- Hệ thống robot tự động
Keyence thường được lựa chọn trong các dây chuyền yêu cầu độ chính xác cao và sản xuất tốc độ lớn.
SICK
SICK là thương hiệu cảm biến công nghiệp nổi tiếng của Đức với thế mạnh về độ bền và khả năng hoạt động ổn định trong môi trường khắc nghiệt.
Đặc điểm nổi bật
- Chống bụi và chống nước tốt
- Độ bền cao
- Hoạt động ổn định trong môi trường công nghiệp nặng
- Khả năng kết nối mạnh mẽ
Ứng dụng phổ biến
- Nhà máy sản xuất tự động
- Hệ thống băng tải
- Dây chuyền logistics
- Robot công nghiệp
SICK phù hợp với các doanh nghiệp cần hệ thống cảm biến vận hành liên tục với độ ổn định cao.
Autonics
Autonics là thương hiệu tự động hóa phổ biến tại thị trường châu Á nhờ giá thành hợp lý và khả năng đáp ứng đa dạng nhu cầu sản xuất.
Ưu điểm nổi bật
- Giá thành cạnh tranh
- Dễ lắp đặt và sử dụng
- Đa dạng mẫu mã
- Chi phí bảo trì thấp
Ứng dụng thực tế
- Dây chuyền sản xuất vừa và nhỏ
- Máy đóng gói
- Hệ thống phân loại sản phẩm
- Thiết bị tự động hóa cơ bản
Autonics phù hợp với doanh nghiệp cần tối ưu chi phí đầu tư nhưng vẫn đảm bảo hiệu quả vận hành.
Panasonic
Panasonic không chỉ nổi tiếng בתחום điện tử mà còn là thương hiệu mạnh trong lĩnh vực cảm biến công nghiệp và giải pháp tự động hóa.
Đặc điểm nổi bật
- Thiết kế nhỏ gọn
- Độ ổn định cao
- Tiết kiệm năng lượng
- Tích hợp dễ dàng với hệ thống tự động
Ứng dụng phổ biến
- Robot công nghiệp
- Máy tự động
- Dây chuyền điện tử
- Kiểm tra linh kiện nhỏ
Các dòng cảm biến của Panasonic thường được đánh giá cao về độ bền và hiệu suất hoạt động ổn định.
Baumer
Baumer là thương hiệu cảm biến công nghiệp cao cấp nổi tiếng với công nghệ cảm biến chính xác và khả năng xử lý tốc độ cao.
Ưu điểm nổi bật
- Độ chính xác cao
- Công nghệ cảm biến tiên tiến
- Tốc độ xử lý nhanh
- Hoạt động ổn định lâu dài
Ứng dụng
- Ngành thực phẩm
- Bao bì tốc độ cao
- Dây chuyền tự động hiện đại
- Kiểm tra chất lượng sản phẩm
Baumer phù hợp với các hệ thống sản xuất yêu cầu hiệu suất và độ ổn định cao.
Banner Engineering
Banner Engineering là thương hiệu nổi tiếng của Mỹ chuyên cung cấp các giải pháp cảm biến và tự động hóa công nghiệp.
Đặc điểm nổi bật
- Công nghệ cảm biến thông minh
- Dễ tích hợp hệ thống
- Hoạt động ổn định
- Đa dạng dòng sản phẩm
Ứng dụng phổ biến
- Phân loại sản phẩm
- Kiểm tra bao bì
- Robot tự động
- Nhà máy thông minh
Banner được nhiều doanh nghiệp lựa chọn trong các hệ thống tự động hóa hiện đại.
Trong bối cảnh sản xuất hiện đại ngày càng đẩy mạnh tự động hóa và tối ưu quy trình vận hành, cảm biến màu sắc đang trở thành một trong những thiết bị quan trọng giúp doanh nghiệp nâng cao hiệu quả kiểm soát chất lượng sản phẩm. Nó sẽ tiếp tục đóng vai trò quan trọng trong các nhà máy tự động hóa, đặc biệt khi nhu cầu kiểm soát chất lượng, tối ưu dữ liệu và sản xuất thông minh ngày càng tăng cao. Đây được xem là một trong những giải pháp công nghệ đáng đầu tư cho các doanh nghiệp muốn nâng cấp dây chuyền sản xuất và phát triển bền vững.